ラベル

2019年1月30日水曜日

ディスクブレーキホースのコネクターインサート圧入工具を作る

ここの所ディスクブレーキホースをいじる機会が何回か続いた。(自転車)
自転車のディスクブレーキのブレーキレバーにブレーキホースをつなぐ部分は、樹脂のチューブの端にコネクターインサートなる金属パイプ芯を入れて、外側からオリーブでカシメる構造になっている。
この、コネクターインサートがちょっと難題で、シマノの添付マニュアルでは、ブレーキホースを樹脂冶具を介して咥えてコネクターインサートをハンマーで叩いて入れることになっている。
叩くのって、いやじゃない?
自転車に組み付いたホースの端を万力で咥えるのも作業しにくいし。
で、挿入工具を作った。

ディスクブレーキホースのコネクターインサート圧入工具


右側のネジを締めてホースを咥えて、真ん中に見えるインサートを左側のネジを回して押し込む。ネジとインサートが回転して擦れるのが嫌だったので、回転止め付きのシリンダーを追加している。

分解図はこちら 
ディスクブレーキホースのコネクターインサート圧入工具分解状態


上右がブレーキホース、その左隣がコネクターインサート。
本体とクランプはA2017 t10 シリンダー部はSUS303?ネジは有り物、ハンドルはMONOTAROのノブスター、全部手持ち材料で賄えたのがおかしい。SUS303ロッドなんて、確か中学生の頃に近所の東急ハンズで買ったもの。

製作途中で自転車仲間に話したら、ありますよ、プラスチックのやつが、とのこと。
うーん、まあいい、もう作り始めちゃったから。

ホースの把握力とか、インサートの圧入力とか、作業性とか、ホースに傷が入るんじゃないかとか、色々心配したけど、杞憂だったようで、簡単に入る。ホースを咥える時の剛性感がいい感じ。圧入するネジは、力は要らないけど回転数が多くてややかったるい。他にも、もう一回つくるなら改善すべき点はあるけど、まずはこんなもんじゃないかな。

改めて、シマノのHPからDealer'sManualを見てみた。(DM-GN0001-22-ENG)
ふーん、なるほど。TL-BH62なる工具がある。ホースカッターも付いてる。
アマゾンで7000円くらい。
作ってから見ると、答え合わせみたいで面白い。他にも、コネクターインサートは2種類あるらしい、とか、オリーブの外周面にはシマノグリスを塗る要求がある、とか、新たな発見があった。この手のマニュアルは時々チェックしないとね。

2019年1月27日日曜日

NC旋盤もどき#2(フライスの主軸にワークをチャックして旋盤として使用)

チップホルダー製作に当たって新テクニックを試した。
前に書いた、フライスを使ったNC旋盤もどきの別バージョン。
今回はフライスの主軸にワークをチャックしてテーブルに刃物を固定するパターン。
やってみると殊の外具合がいい。旋盤ML-210と比べるとフライスMX-20は剛性も主軸出力も全然上だし、コレットチャックもチャッキングの剛性が高くてGOOD。
結果、S45C快削Φ16を80mm程突き出して2500rpm、切込み0.5mmでビビらず削れる。
ちなみに、ML-210だったら、S45CΦ16なら1200rpm、切込み0.2mmくらいがいいところだし、センターを押さずに80mmも突き出すなんて、無理。

写真では、バイスで旋削用バイトを咥えてY軸方向を主軸中心に合わせて、X軸を切込み方向として、外周円筒と凹RをNCで削っている。
フライス主軸にワークをチャックして側面削り


こちらは底面の凹を削っているところ。
フライス主軸にワークをチャックして底面削り


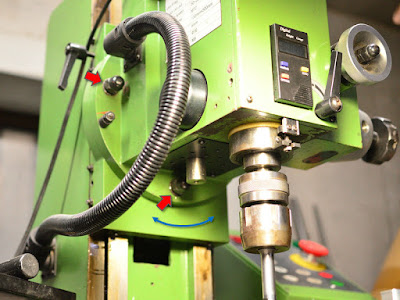
この方法でワークにテーパーが付かないようにするためには主軸とZ軸送り方向の平行度が必要。MX-20では赤矢印のナット3点を緩めると青矢印の向きの角度調整が出来る。
これと直交方向はシムを挟まないと調整できないが、今回の向きでバイトを当てるなら調整不要。
ミニフライスMX-20の主軸傾き調整箇所


調整手順は以下。
 ①とりあえず削る。
 ②マイクロメータで直径を2か所計って差を確認。
 ③差が少なくなる方向に主軸角度をちょっとずらして固定。
 ④①に戻る。

NCデータを作る際は、G18でZX平面を選択して(XY平面指定のままだと円弧切削の向きが違う)座標をXとZで記述する。X座標、Z座標共に正負がひっくり返っているので注意。
最後、M30が入っていれば選択平面はXY(G17)にリセットされる。

今回作ったデータの例。
(いつものことだが、このデータを使って何が起きても責任は取れない。又、データはMach3用であり、他のCAMで動くかどうかは分からない。)

%
G18
G40
G52X0Y0Z0
#2001=150.(F1)
G90G54G92X0Y0Z0
M07
S2500M03
#1001=0.(Offset-start)
#1002=-0.1(offset-step)
#1003=-2.1(Offset-end)
#1004=FUP[[#1003-#1001]/#1002](times)
#1005=[#1003-[#1002*[#1004-1]]](offset-now)
(***GO PASS=fai11.8***)
M98P01L[#1004]
G52X0Y0Z0
G00X1.Z1.
G00X0Y0Z0
M09
M05
M30

O01(***PASS_fai11.8***)
G00X3.1Z4.465
G52X#1005
A#1005
G00X3.1Z-60.814
G03X0Z-55.I3.902K5.814F[#2001]
G01X0Z4.465
G01X3.1Z4.465
#1005=[#1005+#1002]
M99
%

最近の定型パターンで、実際の軌跡はO01以下でサブルーチン化している。
切り込み量はG52で座標オフセットをかけて、オフセット量は#1005でパラメータ指定。
円弧切削でのKの指定(Z方向の円弧中心相対位置)は今回初めて使った。


2019年1月20日日曜日

肩削りチップ用ホルダを作る

肩削り用チップのホルダを作った。
三菱マテリアル APX3000シリーズチップ用。Φ12の1枚刃、突き出し50mmのロングネック仕様。
自作肩削りチップホルダ(三菱マテリアルAPX3000シリーズ用)

肩削り用の平行四辺形チップは各社から出ていて、前から気になっていた。
ソリッドエンドミルの場合、大径(私の感覚では概ねΦ10以上程度)のエンドミルはかなり高価で、かつ刃先が欠けた時の研ぎなおしは取り代が大きいので面倒。
また、この類のチップを使うホルダが作れると、突き出しの長い切削が自由になるので便利そう、等々色々なメリットがある。
チップの切れ刃は曲線になっているので、望みの径の螺旋軌道に乗るようにチップのアライメントを決めてやればいいだろう、という目論見。
一個目はチップの各部寸法をノギスで計ってモデルを作り、
それに合わせて一回ホルダを作って削ってみて、
削れた形状を測定してチップのアライメントを補正してもう一度作る、
という方法を考えた。
ところが、一個目のホルダを作ったところで、三菱マテリアルがチップとホルダの3Dデータを公開していることに気づく。

メーカデータはこれ。Φ12用。

メーカ3Dデータ APX3000R121SA16SA_MR0_4

なんだ、この通りに作れば、と思いきや、どうも様子がおかしい。
メーカデータのチップとホルダの組み合わせを3DCADでチェックすると、側面切れ刃が中凸になっていて、刃先から概ね4mmくらい入ったところの径が最大となる。

メーカデータ確認

うーん、そんなはずはないだろう。これでは削り残しが出てうまくない。
もう少し均一、かつ刃先側が最も削れるようにしたい。

一旦、チップの形状データは正確、ホルダの形状データは信じない、として、チップ刃先が概ねΦ12に乗るようなアライメントのホルダを作ってみる。

削ったホルダ。

自作肩削りチップ用ホルダ#3

チップを付けた状態。
自作肩削りチップ用ホルダ#3チップ付き


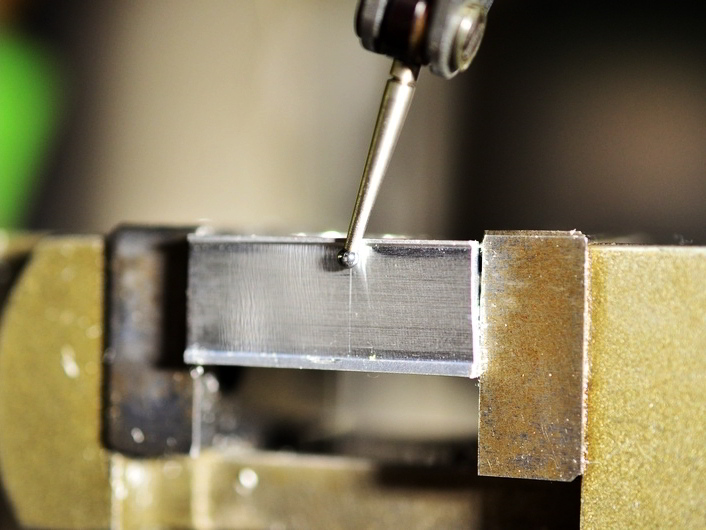
A2017の端材を使って、チップの切れ刃が全長当たる状態で側面削りして、ピックテストで凹凸を測定する。
自作肩削りチップ用ホルダ#3側面削り平面度測定


測定結果がこれ。#3となっているのは、これが削った3本目だから。
横軸が半径方向、削れる方向が+。縦軸がZ軸方向。
自作肩削りチップ用ホルダ#3側面削り平面度測定結果


初期 がチップを素直に付けたもの。
これはまたかなりの中凸となっている。先端から4mm近辺で+70μm。
シム追加 は、チップとホルダの当たり面に10μmのシムテープを挟んで刃先側を外に出した場合。Z=1mmで+7μm、Z=2mmで-4μmとなり、切り込み2mm程度なら使えないこともないが、もう少しなんとかならんか?といったところ。

つまり、チップもホルダもメーカの形状データは正確でない、ということになる。
ほんまかいな、とは思うが、削った現物を信じることにして、
側面削りの形状測定結果を元にチップ形状データを補正し、
補正したチップ形状の刃先がΦ12の円筒面に乗るようにホルダ形状を決める。
自作肩削りチップ用ホルダ#4CADによる平面度確認


刃物を先端側から見た図。黄色はメーカのチップデータ、刃先のエッジがピンクの線。茶色が補正したチップデータ、刃先エッジは紺の線。
先端がΦ12.00、そこから若干細くなって、歯の上端がΦ11.96となる設定とした。
もう一回ホルダを削って再トライ。
測定結果はこれ。

自作肩削りチップ用ホルダ#4による側面切削平面度測定結果


今度はチップを付けはずしして4回削ってみた。チップは同一の物。
#3よりだいぶ良くなったが、今度はZ=7mm近辺から半径方向が+側に振れている。
うーん、中々難しい。

下穴を開けてまっすぐ切り込んで、穴径をインナーマイクロで測って刃物径を確認。
結果:Φ=12.15mm

自作肩削りチップ用ホルダ#4刃物径確認

結構大きくなってしまった。切削精度が足りていないんだろうな。

これは側面削りチェックした端材を横から見た所。
上の方が削れ過ぎになっているのが分かる。


自作肩削りチップ用ホルダ#4側面削り平面度確認

さて、この先どうするか。

①同じデータでもう一回ホルダを作る。
②今回の結果を元にデータを修正してホルダを作る。
③チップを修正して使う。

そろそろ飽きてきたので、取り合えず③で行くことにする。
作りたいものもあるし。
根本的には切削精度が足りていないのだと思うのだが、どこを改善すべきかよく見えていないので、もう少し経験を積んでから再挑戦しましょう。

で、チップの上側3mm程度をGC砥石とダイヤモンドヤスリで削って逃がす。
やや白っぽくなっているのが逃がした部分。
自作肩削りチップ用ホルダ#4チップ形状修正


これで、先程と同じように、チップの切れ刃ば全長当たる状態で側面削りして、ピックテストで凹凸を測定した結果がこれ。

自作肩削りチップ用ホルダ#4チップ形状修正側面削り平面度測定結果


概ねZ方向送りピッチを5mm以下にすればなんとかなりそう。
今のフライスの剛性ではアルミの仕上げ切削でも4mm以上は当てていなかったので、これでOK。
2回目だけちょっとずれているのは、意識的にひねって付けてみたせい。チップ取り付け時に気を使わないと精度が出ないようだ。
また、1mmの所が20μm程高くなっているのが気になるが、ここの改善も今後の課題として、今回は目をつぶることにする。

これが切削テストしたブランクの現物。先程と向きが逆だが。
上のほうが微妙に削り足りない傾向。これでOK。
自作肩削りチップ用ホルダ#4チップ形状修正側面削り平面度確認


以上

2018年9月11日火曜日

ソケットレンチを作る(自転車フロントサスペンションのトップキャップ用)

前回の丸チャッキング冶具(4)の時に一緒に作った工具がある。
自転車サスペンションのトップキャップボルト用、対辺27mmのソケット。
SUNTOUR AION 右トップキャップ部


トップキャップボルトの6角は、一見モンキーレンチで回せそうに見える。
実際やってみると、アルミの六角、高さ4mm程度のこのボルト、回せることは回せるが、角は舐めるは、周囲の塗装は削れるはで、はなはだ具合が悪い。
この場所は、ダンパーオイル交換のため、年に一回くらいは開けたい。
すでに今の6角部はつぶれてひどい状態にはなっているのだが、今回これがうまくいけば、ほかのサスペンションも気兼ねなく開けられる。

さて、工具と六角頭の勘合、なんて、今回初めて具体的に考えた。
いや、所謂面接触ドライブの存在は知っていたが、自分で寸法を決めるとなると、ちょっと話が別。
取り合えず、工具とワークのクリアランスを片側0.05mm、角部の逃げをR0.75とR15の複合カーブにしてR15部をワークに当てる設計とする。これでワーク寸法が対辺27mmジャストの時に角から約2mmの位置を中心に接触することになる。
フロントフォークトップキャップ用ソケット27mm図面

ソケットレンチだから反対側は四角穴。これは前からやってみたかった。
これができれば色々と応用が利く。
手持ちの工具、実際に使うトルクに合わせて3/8SQとする。
こちらも単純な四角穴ではなく、面接触ドライブで。
寸法はJISB4636を参考にしながら手持ちの工具の実寸で決める。

まずは旋盤で、A7075の棒材からブランクを削る。

フロントフォークトップキャップ用ソケット27mmブランク作成


ブランク完成。六角側。
フロントフォークトップキャップ用ソケット27mmブランク完成六角側から


3/8SQ側。
フォークトップキャップ用ソケット27mmブランク完成四角側から


今度はNCフライスに載せて、先ずは六角部荒取り、Φ3エンドミル。
フォークトップキャップ用ソケット27mm六角穴掘り荒取り


仕上げはΦ1ロングネック。
フォークトップキャップ用ソケット27mm六角穴掘り仕上げ


ひっくり返して四角穴部を同じくΦ3-Φ1で削る。
フォークトップキャップ用ソケット27mm四角穴掘り


完成。四角穴側。
とりあえず、ボール用の凹は無し。
フォークトップキャップ用ソケット27mm完成単品


ラチェットハンドルと組合せるとこんな感じ。
フォークトップキャップ用ソケット27mm完成ラチェットハンドルと組み合わせ

六角側。
フォークトップキャップ用ソケット27mm完成ラチェットハンドルと組み合わせ六角側

実は、六角側の面取りでZ原点設定を間違えて刃物をめり込ませてしまった。
見るたびに悔しい。まあ、そのうち作り直そう。
フォークトップキャップ用ソケット27mm使用状態
具合は、すこぶる良い。六角が舐める不安は全くなく、気兼ねなくトルクがかけられる。対辺寸法の割に高さが低いのも、トルクをかけやすくてGOOD。アルミだから軽いし。
耐久性は不明。対アルミ専用工具だから、工具の持ちより当たりの柔らかさを優先、とする。角ドライブ側の耐久性は使い込んでのお楽しみ。へたるほど使い込むとも思えないが。
面接触ドライブの効果は、元からワークが痛んでいるのでよくわからず。
他のサイズも作って、まだ触っていないサスペンションで試してみることにする。

2018年9月4日火曜日

丸パイプチャッキング冶具を作る(その4 改良版と周辺工具作成)

Φ20パイプ用に、バイス当たり面に逃がしをいれた改善版チャッキング冶具を作ってみた。
材料はA2017 t=12mmの端材。
フライスで外周を削って、


旋盤で中ぐり。


逃がしはこんな感じ。内幅20mm、深さ0.2mm


これをメタルソーで2つに割って、


バリを取って出来上がり。


これで、ダンパーユニットの下側蓋を回してみる。
先ずはモンキーで。結構固い。
チャッキングの具合は良いようだが、結構強く咥えても、滑る。
脱脂して再トライ。
アルミナットの角がつぶれそう。
17mmメガネに替えてみる。
丁寧に扱ったつもりなんだが、結局、レンチが浮き上がって角がつぶれた。


全くお恥ずかしい。もうしません。ごめんなさい。
そもそも一般の工具は、面取りが大きくて、こういう薄い六角頭には向かない。
分かってはいたんだけど。
メガネレンチのヘッド部はこんな感じ。


これは、KTCの旧型17mmコンビネーションのメガネ側だが、
KTCが悪い訳ではなくて、どこでもこんなもの。

ということで、これも、作りましょう。
材質は、しばし迷った挙句、38X3の鉄フラットバー、ユニクロメッキ付き。
手持ちがあったので。


Φ5エンドミルで荒取り、Φ2エンドミルで仕上げ。
形状は、対辺17mmにクリアランス片側0.05mmを付けて、面接触型に角部を処理。

出来上がり。
何だか、棚を買うとおまけについてくる板レンチみたいだ。

先程の丸パイプチャッキング冶具と合わせて、万力で咥えて回す。

今度は万力が持っていかれる。

しょうがないので、フライスに載せてミーリングバイスで咥える。

今度はもう、拍子抜けするぐらいあっけなく回る。
こうでなくちゃね。

外れた外筒側。
ネジロック剤は入ってないね。

こちらが蓋とピストン。

これはピストンを上から見たところ。
中心が伸び減衰調整用のオリフィス部。
周囲の円弧穴は圧縮リリーフバルブ。

今回は中が見たかっただけなので、洗ってそのまま元に戻す。

六角の潰れた部分より内側に、黒く光っている部分が、たぶんレンチの当たり面。
思ったより内側にきた。
角を潰さずに回せたので、実用上はOKなんだが、この接触痕をどう見るか?
アルミ頭にはアルミのほうがいいのか?

今回の結論。
六角頭だといって、汎用工具で回せると思っちゃいけない。
アルミの薄頭にはそれ相応の工具が必要だ。

で、それはNCフライスを持っていれば作れちゃう。
ボルトヘッドとのクリアランスもツールとヘッドの接触点の設計もお好み次第。
この辺の話はまた別途。


2018年7月1日日曜日

一眼レフカメラグリップ部のフィッティング


一眼レフカメラグリップ部のフィッティング

最近、物撮り用にニコンのD7000を手に入れた。
中々楽しいのだが、どうも手になじまないのが気に入らない。
時たま片手で持ってシャッターを切る必要があったりするが、
ちゃんと両手で持たないと取り落としそうな感じがする。
(実際に落としたことはないが)
ハンドストラップがいいんじゃないか、と、
気になっていたPeakDesignのClutchを買ってみた。

物の出来は上々。
片手で着け外しできるけど絶対に誤って外れることはなさそうなコネクタは
丸がかわいいし、片手で調整できるバックルも、質感も使い勝手も悪くない。


が、使ってみるとどうもしっくりこない。
ストラップを強く締めると人差し指が窮屈でシャッターを押せないし、
ストラップが前にずり落ちてくる。

結局、シャッターを押すためにはストラップを緩める必要がある。
それはないだろう、と思う。ストラップの意味半減だ。

改めて観察してみると、原因は大きく二つあるようだ。

一つは右吊り金具位置がストラップを固定するのに最適の位置ではない。(前過ぎる。)
このストラップの構造では、ボディーに固定する位置は人差し指と親指の中間あたりに欲しいが、実際の金具位置はもっと前にあり、ストラップは人差し指の第3関節上あたりに掛かる。

もう一つは、ボディーのグリップ部が小さい。
ストラップを締めて手がボディーに密着した状態では
シャッターボタンが近すぎて人差し指の先で押せない。

操作に都合がいい位置に握って、
その時にできる手とボディーの隙間をクッションを貼って埋めれば改善できそう。

クッション製作時の方針は3つ。
1.グリップ部の側面前寄りにボリュームを足すことで、
右手がボディーをもっと深く握りこめるようにする。
そうすると、相対的にストラップが後ろに下がる。
2.人差し指第三関節下に厚みをつけて、ストラップを締めた時に
人差し指先が丁度シャッターボタン上に来るように距離を調整する。
他の指も操作ボタンにちょうど届くように距離を調整する。
3.中指上側側面が引っかかるようにテーパーをつけて安定感を増す。

最近別件で買ったPEクッションを両面テープでボディーに貼り付けて、カッターで削っていく。削りすぎた部分はもう一回両面テープでクッションを盛って、もう一度削る。

PEクッションは積層品t20×2000×1000をMONOTAROで購入。安いし、へたりはごく少なくて丈夫だし、カッターで簡単に削れるし、大量にあるので、これで何を作ろう?と夢膨らむ。


このままでは見た目が悪いので、革を貼る。
在りものの革をクッションより一回り大きく切って、両面テープで貼り付ける。


どうも革がピンと張らないので、一部ダーツを入れて縫い縮めた。
SDカード蓋の部分は革を回りこませる。
これをボディーに両面テープで貼り付ける。
完成形はこんな感じ。


これはかなり良い。
ストラップをぎゅっと締めても人差し指は自由に動いて、
片手でもシャッターボタンとメインダイヤルと電源スイッチが操作できる。
親指側も片手でサブダイヤル、その他のスイッチが操作できる。
ストラップ無しでもむぎゅっと握れば手にしっくりなじむ。
取り落としそうな感覚はない。
クッションが固すぎないのも持ち方の自由度があって具合がいい。
SDカード蓋も取り出せる程度に開く。


これでしばらく使ってみることにする。

一眼レフのボディーって、人間工学的にキッチリ追い込まれていると思い込んでいたが、そうでもないようだ。まあ、D7000はかなり古い機種だし、持ちやすいという評判も見聞きしないが。
いずれにしても、こうしたちょっとしたフィッティング作業で物の印象は大きく変わる。
この手の機器にとって、スペックよりこうした印象のほうが重要な要素なんじゃなかろうか。


kenginnering;

2018-07-01作成